电感加工厂的工艺流程与品质管控要点
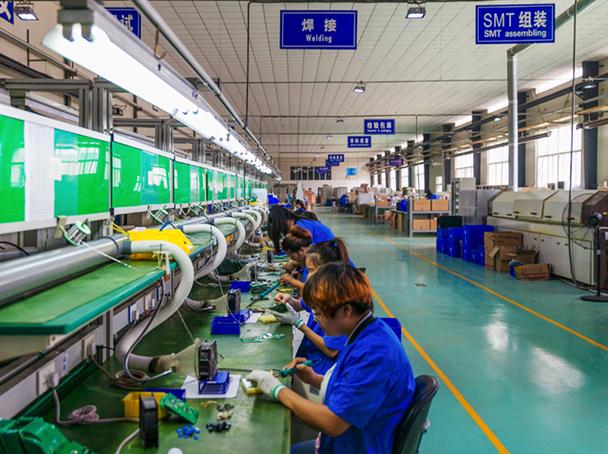
电感器作为电子电路中的基础被动元件,广泛应用于滤波、储能、抗干扰等领域。电感加工厂的工艺流程与品质管控直接决定了产品的电气性能与可靠性。本文将系统梳理电感器的典型制造流程,并提炼各环节的关键品质管控要点。
一、电感器的主要类型与工艺差异
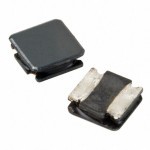
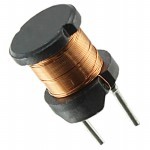
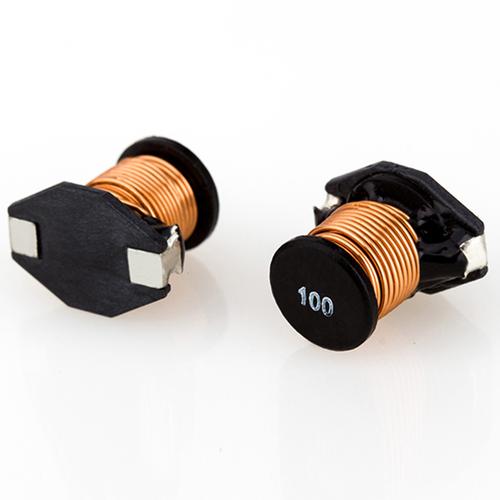
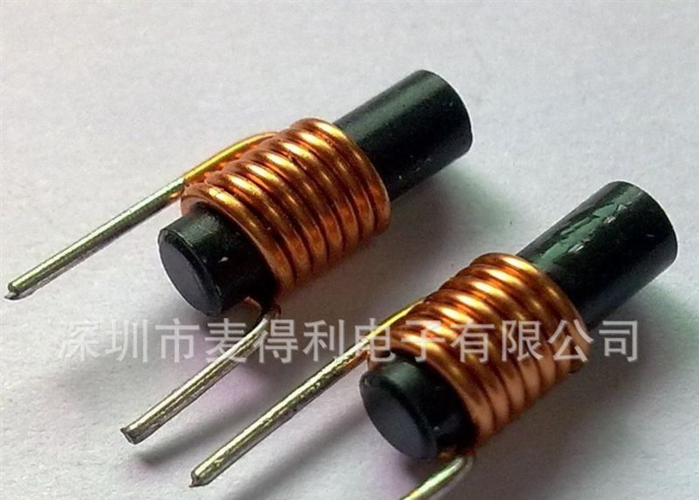
电感器按结构可分为绕线型、叠层型、薄膜型等。绕线电感工艺成熟、适用范围最广,其流程涵盖绕线、焊接、组装、涂覆、测试等环节。叠层电感采用流延、印刷、叠压、烧结工艺,对材料与烧结控制要求极高。本文以绕线电感为主,兼顾其他类型的关键共性要点。
二、绕线电感典型工艺流程
- 磁芯准备:来料检验磁芯尺寸、导磁率、外观缺陷(裂纹、缺角)。
- 绕线:按圈数、线径、排线方式在磁芯上绕制漆包线,需控制张力避免线材拉细或绝缘层损伤。
- 焊接/点焊:将绕线端头与电极或引脚焊接,常用锡焊或电阻焊灰。
- 组装与固定:装入基座或外壳,点胶固定。
- 涂覆/封装:浸渍绝缘漆或环氧封装,提升防潮与机械强度。
- 印字与打标:标识型号、感值、误差等。
- 测试与分选:测量电感量、直流电阻(DCR)、品质因数(Q)、自谐振频率(SRF)、耐压等。
- 包装入库。
三、各工序品质管控要点
(一)来料检验(IQC)
磁芯:核对材质牌号、初始导磁率(μi)、饱和磁通密度(Bs)、居里温度;抽检尺寸公差与外观。
漆包线:验证线径、绝缘层厚度与耐压、可焊性;控制库存温湿度防止绝缘层老化。
辅料(焊锡、胶水、漆料):确认型号、有效期,做锡焊性、固化度、绝缘耐压抽测。
(二)绕线工序
- 程式与参数:首件核对圈数、绕线方向、排线平整度、起收线位置。
- 张力控制:张力过大会导致线径变细、DCR 上升、绝缘受损;过小则排线松散、电感量不稳。建议每班次用张力计点检。
- 外观与电气初检:抽测匝间短路(可用匝间测试仪)、电感量、DCR。
- 防错:多绕组产品须管控绕组间绝缘与极性。
(三)焊接/点焊工序
- 焊接温度与时间:锡焊需控制烙铁温度(通常 350~400℃)、焊接时间(≤3 s);电阻焊控制电流、压力与通电时间。
- 焊点质量:目检无锡尖、虚焊、拉尖、气孔;抽检焊接拉力。
- 热损伤防控:焊接热量不得损伤漆包线绝缘层与磁芯。
(四)组装与涂覆
- 点胶量:胶量过多溢出影响外形与焊接,过少则固定不良,振动或跌落时易开路。
- 涂覆均匀性:浸漆或封装须饱满无气泡,固化后不得有针孔、流挂。
- 固化控制:按工艺规定的温度曲线与时间执行,抽检固化度与附着力。
(五)测试与分选
- 电气参数测试:电感量(L)、DCR、Q 值、SRF、额定电流下的温升、耐压(绕组-绕组、绕组-磁芯)。
- 测试设备校准:LCR 表、耐压仪、DCR 测试仪须定期校准,每日开机做标准件比对。
- 分选准确率管理:设定严格的上下限,防止误判;分选机每班次检查吸嘴与定位精度。
- 抽样与 AQL:成品抽检按 AQL 方案执行,关键参数全测或加严抽检。
(六)包装与储存
- 防潮包装:电感对湿气敏感度不一,绕线电感一般需防潮袋+干燥剂。
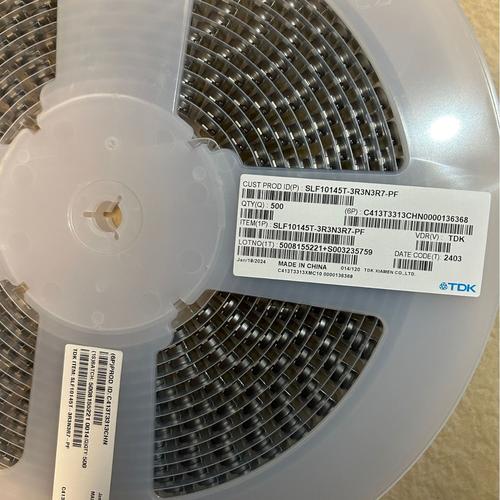
- 标识与追溯:包装标签注明批号、日期码、数量,确保可追溯至绕线、焊接工单。
四、常见质量缺陷与成因
| 缺陷 | 主要成因 | 管控方向 |
|------|----------|----------|
| 电感量超差 | 绕线圈数错误、磁芯导磁率波动、排线不齐 | 首件确认、来料管控、绕线参数锁定 |
| DCR 偏高 | 线径拉细、焊接不良、端头接触电阻 | 张力监控、焊接工艺固化 |
| 开路/短路 | 焊点虚焊、漆包线绝缘破损、匝间短路 | 焊点全检或高比例抽检、绝缘测试 |
| Q 值偏低 | 磁芯损耗大、绕线排布不均 | 材料选型、绕线一致性管控 |
| 耐压不良 | 绝缘漆覆盖不全、引脚间距不足 | 涂覆工艺控制、设计审核 |
五、品质体系构建要点
建议工厂建立从 IQC 至 OQC 的完整检验体系,关键工序设 SPC 控制点(如绕线张力、焊接温度、涂覆重量),并对每批次做首件确认与末件比对。同时推进 ISO 9001 体系落地,对不合格品实施隔离、标识与原因分析(8D/5Why),用数据驱动持续改进。
总而言之,电感器的质量是设计、材料、工艺与检验共同作用的结果。抓住绕线与焊接两大核心工序的细节控制,配合来料严检与成品全参数验证,方可实现稳定、可交付的产品品质。
如若转载,请注明出处:http://www.betawu.com/product/57.html
更新时间:2026-11-19 09:52:26